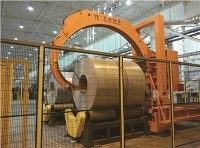
Per a les empreses de processament d'acer, el rendiment d'unlínia d'embalatge automatitzada de bobines d'acerafecta directament el ritme de producció, els acords de personal i l'eficiència de lliurament de productes acabats. Quan compren equips, moltes empreses se centren primer en una pregunta pràctica: quantes bobines d'acer pot empaquetar realment una línia d'envasament automatitzada per hora?
No hi ha una resposta fixa que s'apliqui a tots els equips. Les dimensions i el pes de la bobina, els mètodes d'embalatge, la configuració de l'equip, la freqüència dels canvis d'especificacions i les condicions de funcionament dels sistemes de transport aigües amunt i avall afecten el rendiment final.
Mirar només la velocitat d'execució d'una única acció d'embalatge pot portar fàcilment a sobreestimar la capacitat de processament real de tota la línia de producció. Per a les empreses que planifiquen comprar nous equips o actualitzar els sistemes d'embalatge existents, és més important entendre com es calcula el rendiment i quins factors poden convertir-se en colls d'ampolla de producció.
Càlcul del rendiment d'una línia d'embalatge automatitzada de bobines d'acer
Avaluació de la capacitat de processament d'alínia d'embalatge de bobines d'acerprimer requereix distingir entre el cicle d'embalatge de bobina única, la capacitat de processament teòrica de l'equip i el rendiment real de tota la línia de producció.
El cicle d'embalatge d'una bobina es refereix al temps necessari perquè l'equip completi l'embalatge d'una bobina. Depenent de l'estructura de l'equip i del procés d'embalatge, aquest cicle pot incloure l'entrada de bobines a l'estació, el posicionament, l'execució de l'embalatge, la subjecció dels materials d'embalatge i la sortida de productes acabats.
En condicions ideals on les bobines es processen contínuament i el temps necessari per bobina és bàsicament consistent, es pot utilitzar la fórmula següent per estimar la capacitat de processament teòrica:
Capacitat de processament teòrica (bobines/hora)=3600 ÷ cicle d'embalatge de bobina única (segons)
Per exemple, suposem que un conjunt d'equips completa l'embalatge d'una bobina en una mitjana de 60 segons. Llavors:
3600 ÷ 60=60 bobines/hora.
No obstant això, aquesta només és una estimació teòrica basada en el cicle de bobina única, i no vol dir que l'equip arribarà necessàriament a 60 bobines per hora en producció real. El funcionament real també es pot veure afectat per factors com ara el subministrament de la bobina, els canvis d'especificacions, les breus aturades, la reposició de material i la transferència de productes acabats.
Per avaluar la capacitat de processament de tota la línia d'envasament, també cal entendre com es coordinen les diferents estacions de treball entre si. Fins i tot si l'estació d'envasament funciona ràpidament, si les bobines aigües amunt no es poden lliurar a temps o els productes acabats aigües avall no es poden transferir ràpidament, la producció real de tota la línia de producció encara serà limitada.
Factors que afecten el rendiment de l'embalatge de bobines d'acer
La capacitat de processament d'unlínia d'envasament automatitzadano està determinat únicament pel mecanisme d'embalatge. Els factors següents normalment s'han de tenir en compte amb cura durant la selecció d'equips i la planificació del rendiment.
1. Dimensions de la bobina i pes per bobina
L'amplada, el diàmetre interior, el diàmetre exterior i el pes d'una bobina afecten els requisits específics per a les operacions de transport, posicionament, suport i embalatge.
Per exemple, les bobines amb diferents diàmetres exteriors poden requerir diferents camins d'embalatge o paràmetres d'embalatge, mentre que les bobines més pesades requereixen les configuracions de càrrega i transferència corresponents. Si una línia de producció necessita manejar bobines de múltiples especificacions, l'equip ha de ser capaç d'adaptar-se a aquestes diferències de producte.
Per tant, quan compareu les capacitats de processament de diferents equips, no us hauríeu de centrar només en el nombre de bobines per hora; també hauríeu de confirmar a quines especificacions de bobina corresponen les dades de rendiment del proveïdor. Les velocitats de processament mesurades en bobines més petites no es poden aplicar directament a productes amb dimensions més grans o major pes.
2. Mètode d'embalatge i nombre de capes d'embalatge
El mètode d'embalatge adoptat per a les bobines d'acer també afecta el temps necessari per bobina.
Diferents projectes poden requerir embolcall de la circumferència exterior, protecció de la cara final o embalatge combinat. L'amplada dels materials d'embalatge, el nombre de voltes d'embalatge, els requisits de superposició i els mètodes de subjecció poden canviar el cicle d'embalatge.
Si els clients tenen requisits elevats per a la integritat de l'embalatge i la protecció de la superfície, l'equip ha de funcionar segons el procés d'embalatge corresponent i no pot simplement augmentar la velocitat reduint les accions d'embalatge.
Per tant, quan s'avalua el rendiment de l'equip, l'avaluació s'ha de basar en la solució d'embalatge realment requerida, en lloc de comparar-se en condicions d'embalatge simplificades que difereixen dels requisits in situ.
3. Grau d'Automatització i Coordinació d'Estacions de Treball
El grau d'automatització afecta el procés global des de l'entrada de la bobina a l'estació fins a la finalització de l'embalatge.
Si les bobines requereixen la participació manual en la càrrega, el posicionament o la transferència de productes acabats, fins i tot si el propi mecanisme d'embalatge funciona ràpidament, les operacions manuals poden esdevenir un factor que afecti la producció contínua.
En canvi, una configuració raonable dels enllaços de transport, posicionament, control i sortida ajuda a reduir el temps d'espera entre estacions de treball. Tanmateix, afegir equips automatitzats no vol dir que el rendiment s'incrementi necessàriament de manera proporcional; també cal considerar si el tempo operatiu de cada enllaç coincideix.
Per a les fàbriques siderúrgiques que ja disposen de línies de producció, és especialment important comprovar la coordinació entre l'estació d'envasament i l'equip de producció aigües amunt, per evitar un desajust entre la velocitat d'envasament i la producció aigües amunt.
4. Freqüència dels canvis d'especificacions de la bobina
Si una empresa gestiona bobines de la mateixa especificació a llarg termini, l'equip normalment pot funcionar contínuament segons un procés relativament estable.
Tanmateix, en escenaris de producció amb molts canvis d'especificacions, el procés de canvi pot requerir ajustar les estructures de posicionament, els paràmetres d'embalatge o la configuració de l'equip relacionat. Aquestes operacions addicionals ocupen temps de producció i redueixen la capacitat de processament mitjana de tot el torn.
Per tant, si una planta canvia amb freqüència l'amplada de la bobina, el diàmetre exterior o els requisits d'embalatge, els compradors haurien de centrar-se a entendre el rang d'adaptabilitat de l'especificació de l'equip i el procés de canvi, en lloc de comparar només la velocitat màxima sota una única especificació.
5. Temps d'inactivitat de l'equip i reposició de material d'embalatge
En la producció real, l'equip pot aturar-se a causa de la reposició de material d'embalatge, manipulació en condicions anormals, neteja i inspecció o manteniment.
És possible que aquests temps no es reflecteixin en el cicle d'embalatge de bobina única proporcionat pel proveïdor, però sí que afecten la producció real per hora o per torn.
Quan s'avalua l'equip, es recomana també entendre la velocitat de funcionament normal, les causes habituals del temps d'inactivitat i el temps de funcionament necessari per a la substitució del material d'embalatge i el manteniment rutinari. Només d'aquesta manera es pot determinar amb més precisió si l'equip compleix els objectius de producció de la planta.
La diferència entre el rendiment teòric i el real
El rendiment teòric és adequat per a la comparació preliminar de les velocitats de funcionament dels equips, però a l'hora de fer plans de producció, les empreses haurien de prestar més atenció al rendiment real.
La principal diferència entre els dos és que el rendiment teòric es basa normalment en condicions de funcionament ideals, mentre que el rendiment real ha de tenir en compte com funciona tota la línia de producció en un entorn de producció real.
Això es pot entendre a través d'un exemple hipotètic senzill.
Suposem que el cicle d'envasament teòric de bobina simple de alínia d'embalatge de bobines d'acerés de 60 segons, que correspon a una capacitat de processament teòrica de 60 bobines per hora. Si, dins d'una determinada hora de producció, l'equip acumula 15 minuts d'inactivitat a causa dels canvis d'especificacions, la reposició de material i l'espera de l'estació de treball, en els 45 minuts restants, si l'equip encara pot mantenir un cicle de 60 segons per bobina, teòricament es poden completar unes 45 bobines.
Aquesta xifra de 45 bobines és només un exemple utilitzat per il·lustrar el mètode de càlcul, no un compromís de rendiment real per a cap equip específic.
En els projectes reals, el temps d'inactivitat és només un dels factors que afecten el rendiment. Les diferències d'especificacions de la bobina, els requisits de qualitat de l'embalatge, el tempo de l'estació de treball aigües amunt i avall i l'estabilitat de funcionament de l'equip també poden canviar els resultats finals.
Per tant, a l'hora de comprar equips, les empreses haurien de demanar als proveïdors que aclareixin les condicions de prova de les dades de rendiment, incloses les especificacions de la bobina, el mètode d'embalatge, la durada de la prova i si s'inclouen la càrrega, la sortida i el temps de canvi d'especificacions.
Com avaluar el rendiment de la línia d'embalatge
Després d'aclarir la sortida objectiu, les empreses també han de determinar si l'equip pot complir aquest requisit en condicions de producció reals.
1. Primer, calculeu la demanda real d'embalatge
En primer lloc, aclareix quantes bobines ha d'empaquetar la planta per torn o per dia i entén el temps de producció, els arranjaments dels torns i la distribució de les especificacions del producte.
Si el nombre de bobines que la planta necessita processar varia significativament d'un dia a un altre, també s'ha de distingir la producció regular i la demanda màxima. Això ajuda a evitar la selecció d'equips basats només en la producció mitjana mentre no es pot fer front a la producció concentrada.
2. Definiu les especificacions de la bobina utilitzades per a l'avaluació
Compileu l'amplada, el diàmetre interior, el diàmetre exterior i el pes de les bobines comunes i indiqueu la proporció aproximada de cada especificació.
Si determinades especificacions especials només representen una petita proporció, però tenen requisits d'embalatge clarament diferents dels productes habituals, també s'han de comunicar al proveïdor amb antelació, per confirmar si l'equip és adequat i si aquests productes afectaran significativament el ritme de funcionament de tota la línia de producció.
3. Demaneu als proveïdors que proporcionin dades de rendiment amb les condicions establertes
La capacitat de processament de l'equip ha de correspondre a les especificacions específiques del producte i a les solucions d'embalatge. En comparar diferents proveïdors, es recomana confirmar la informació següent:
- Les dimensions i el pes de la bobina corresponents a les dades de rendiment.
- Quin procés d'embalatge es va utilitzar per mesurar el cicle d'envasament de bobina única.
- Si el rendiment inclou el temps de càrrega, posicionament i sortida dels productes acabats.
- Com es tenen en compte els canvis d'especificacions, la reposició del material d'embalatge i les breus aturades.
- Si es poden realitzar proves o verificacions amb mostres reals de bobina.
Aquesta informació és més valuosa com a referència que simplement comparar les velocitats màximes dels materials de màrqueting.
4. Comproveu la capacitat de coordinació de les estacions de treball aigües amunt i avall
Si la línia d'envasament s'ha d'integrar en un sistema de producció existent, també s'hauria d'avaluar la velocitat de subministrament de la bobina aigües amunt, la capacitat de l'equip de transferència, l'espai tampó de productes acabats i els processos d'emmagatzematge posteriors.
Per exemple, l'estació d'envasament pot completar un cert nombre de bobines per hora, però si l'equip de transferència aigües avall no pot treure els productes acabats a temps, l'estació d'envasament pot deixar de funcionar a causa de l'espera.
Per tant, l'avaluació del rendiment de l'equip s'ha de basar en tot el procés de producció, no només en el propi mecanisme d'embalatge.
Com millorar l'eficiència de l'embalatge de bobines d'acer
Millora del rendiment d'alínia d'embalatge de bobines d'acerno significa necessàriament substituir l'equip per un de més ràpid. De vegades, l'optimització dels processos existents pot revelar els enllaços clau que afecten l'eficiència.
- Optimitzeu el procés d'entrada i sortida de la bobina:comproveu si hi ha espera innecessària en la càrrega, el posicionament i la transferència de mercaderies acabades, i avalueu si les configuracions de transport i buffer són raonables.
- Reduïu el temps de canvi d'especificació innecessari:Per a escenaris de producció amb diverses especificacions, reviseu les especificacions de bobina comunes i la seva seqüència de canvi i avalueu si l'equip té una capacitat d'ajust adequada.
- Configureu el procés d'embalatge de manera raonable:mentre compleix els requisits de protecció del client, comproveu si les especificacions del material d'embalatge, el camí d'embolcall i els mètodes de subjecció són raonables i eviteu operacions repetides innecessàries.
- Registra les dades reals de funcionament:registre contínuament el temps d'embalatge per bobina, les causes del temps d'inactivitat, el temps de canvi d'especificacions i la sortida real, cosa que ajuda a identificar els colls d'ampolla de producció reals.
- Coordinar el ritme de funcionament de tota la línia de producció:Els equips d'embalatge, els sistemes de transport i els enllaços de transferència posteriors haurien de coincidir entre si. Si un enllaç determinat fa temps que limita la producció de tota la línia de producció, primer s'hauria d'analitzar aquest enllaç, en lloc d'augmentar cegament la velocitat de funcionament d'altres equips.
Cal tenir en compte que qualsevol optimització de l'eficiència s'ha de basar en la satisfacció dels requisits de seguretat dels equips, qualitat de l'embalatge i protecció del producte.
Quina informació es necessita per a la planificació de la línia d'embalatge
Si una empresa té previst comprar una nova línia d'envasament automatitzada de bobines d'acer o vol millorar la capacitat de processament d'una línia de producció existent, es recomana preparar la informació següent amb antelació:
|
Categoria d'informació |
Contingut obligatori |
|
Especificacions de la bobina |
Amplada, diàmetre interior, diàmetre exterior, pes per bobina i rang de variació de l'especificació |
|
Requisits d'embalatge |
Materials d'embalatge, nombre de capes d'embalatge, protecció frontal i altres requisits de protecció |
|
Objectius de producció |
Nombre de bobines a completar per hora, per torn o per dia |
|
Barreja de productes |
Especificacions comunes de la bobina, proporció de cada especificació i freqüència de canvi |
|
Condicions in situ |
Mètode de càrrega, equip de transport, espai disponible i mètode de transferència de productes acabats |
|
Requisits de funcionament |
Grau d'automatització, configuració de personal, acords de manteniment i requisits de continuïtat de la producció |
Després de proporcionar aquesta informació, els proveïdors poden avaluar la configuració de l'equip, la capacitat de processament estimada i la integració de la línia de producció en funció de les condicions de funcionament reals.
Per a projectes amb requisits d'alt rendiment, també es poden discutir més a fons les proves de bobines reals, la verificació de l'operació contínua i els criteris d'acceptació, per evitar descobrir després del lliurament de l'equip que hi ha una gran bretxa entre el rendiment teòric i les necessitats in situ.
Conclusió
La quantitat de bobines d'acer que pot processar una línia d'envasament automatitzada per hora depèn del cicle d'embalatge, així com de les especificacions de la bobina, el procés d'embalatge, la configuració de l'equip i les condicions de funcionament de tota la línia de producció.
Per a les empreses de processament d'acer, una avaluació de rendiment realment valuosa no és només obtenir un nombre de bobines processades per hora, sinó confirmar si l'equip pot complir contínuament la qualitat de l'embalatge, el temps de producció i els requisits operatius en condicions de producció reals.
Embalatge Jinglinpot discutir més la configuració de l'equip i la direcció de planificació de la línia de producció de les línies d'envasament de bobines d'acer automatitzades en funció de les especificacions de la bobina de l'empresa, els requisits d'embalatge, la sortida objectiu i les condicions de producció in situ.
Si esteu avaluant la capacitat de processament d'una línia d'embalatge de bobines d'acer,us convidem a contactar amb Jinglin Packagingi proporcioneu dimensions de la bobina, quantitats d'embalatge objectiu i informació del procés de producció existent, per tal d'explorar conjuntament solucions d'embalatge de bobines d'acer més adequades per a les condicions de funcionament reals.